Shape surfboard, les étapes qui transforment un pain de mousse en planche
Un shape surfboard ne commence pas au rabot, il commence au crayon. Avant le premier copeau, tout se joue sur une idée claire de la planche à obtenir : sa longueur, sa largeur, son épaisseur, la courbe de son dessous et la forme de ses bords. Le pain de mousse brut contient déjà une partie de ces réponses, puisqu’il est livré préformé avec un rocker approximatif et une latte centrale. Le travail du shaper consiste à enlever de la matière dans le bon ordre, sans jamais revenir en arrière, car une mousse retirée ne se remet pas. Voici la séquence que suivent la plupart des fabricants, artisans ou amateurs, et les pièges qui transforment un projet prometteur en planche ratée.
Préparer le pain et tracer l’outline
La première étape consiste à choisir un pain dont les dimensions brutes enveloppent la planche visée avec une marge raisonnable. Un pain trop juste oblige à conserver des zones mal finies, un pain trop gros impose des heures de dégrossissage et augmente le risque de creuser trop profond. On vérifie ensuite que la latte centrale, le stringer, est droite et sans défaut de collage : c’est elle qui donnera l’axe de référence pour toutes les mesures.
L’outline est le contour de la planche vue de dessus. On le reporte à l’aide d’un gabarit en contreplaqué mince ou en carton rigide, qui couvre généralement une moitié de la planche. Le shaper le plaque contre le stringer, trace un côté, retourne le gabarit et trace l’autre, ce qui garantit une symétrie parfaite. Les points de contrôle se prennent à intervalles réguliers : largeur au nose à 12 pouces de la pointe, largeur maximale au milieu, largeur au tail à 12 pouces de l’arrière. Ces trois chiffres résument la personnalité d’une planche mieux qu’un long discours.
Une fois le trait posé, on découpe l’excédent à la scie, en restant à quelques millimètres à l’extérieur de la ligne. La finition du contour se fait ensuite à la râpe ou au rabot à main, jusqu’à affleurer le trait. Couper directement sur la ligne est une erreur classique : la moindre déviation de la lame mord dans la future planche.
Dégrossir au rabot : épaisseur et rocker
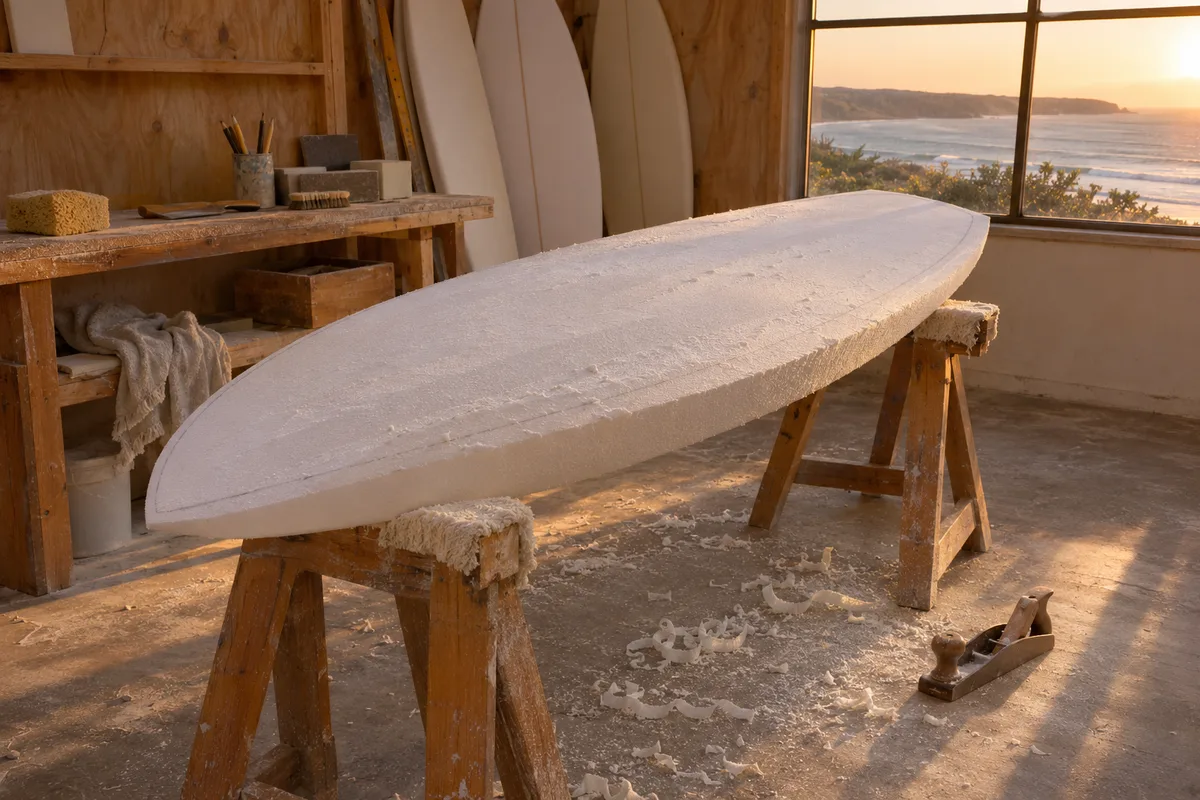
Le rabot électrique est l’outil central du shape, et aussi le plus dangereux pour la planche. Chaque passe retire une épaisseur réglée à l’avance, souvent de l’ordre du millimètre, et la régularité vient de la constance du geste : vitesse identique, pression stable, passes qui se chevauchent sur toute la longueur.
On commence en général par le dessous, appelé le bottom. L’objectif est d’affiner la courbe du rocker, c’est-à-dire le cintrage de la planche de la pointe à l’arrière. Un rocker prononcé à l’avant évite d’enfourner dans les vagues creuses ; un rocker plus plat favorise la vitesse et le départ dans les vagues molles. Le shaper contrôle la courbe en posant la planche sur un plan et en mesurant la hauteur du nose et du tail en pouces. Une différence de quelques millimètres change déjà le comportement de la planche.
Vient ensuite le dessus, le deck, où l’on règle l’épaisseur. La répartition des volumes, appelée foil, détermine où la planche porte le surfeur. Un nose fin et un tail affiné donnent une planche plus réactive ; une épaisseur conservée sur la longueur offre davantage de flottaison. Le stringer sert de témoin : on le rabote en même temps que la mousse, et son épaisseur mesurée au pied à coulisse indique précisément où l’on en est.
L’erreur qui coûte le plus cher à ce stade est de raboter au même endroit plusieurs fois de suite. Le creux qui en résulte ne se rattrape qu’en abaissant toute la surface autour, ce qui fait perdre de l’épaisseur et donc du volume. Mieux vaut des passes longues et légères qu’une passe profonde.
Façonner les rails, la zone qui décide du caractère
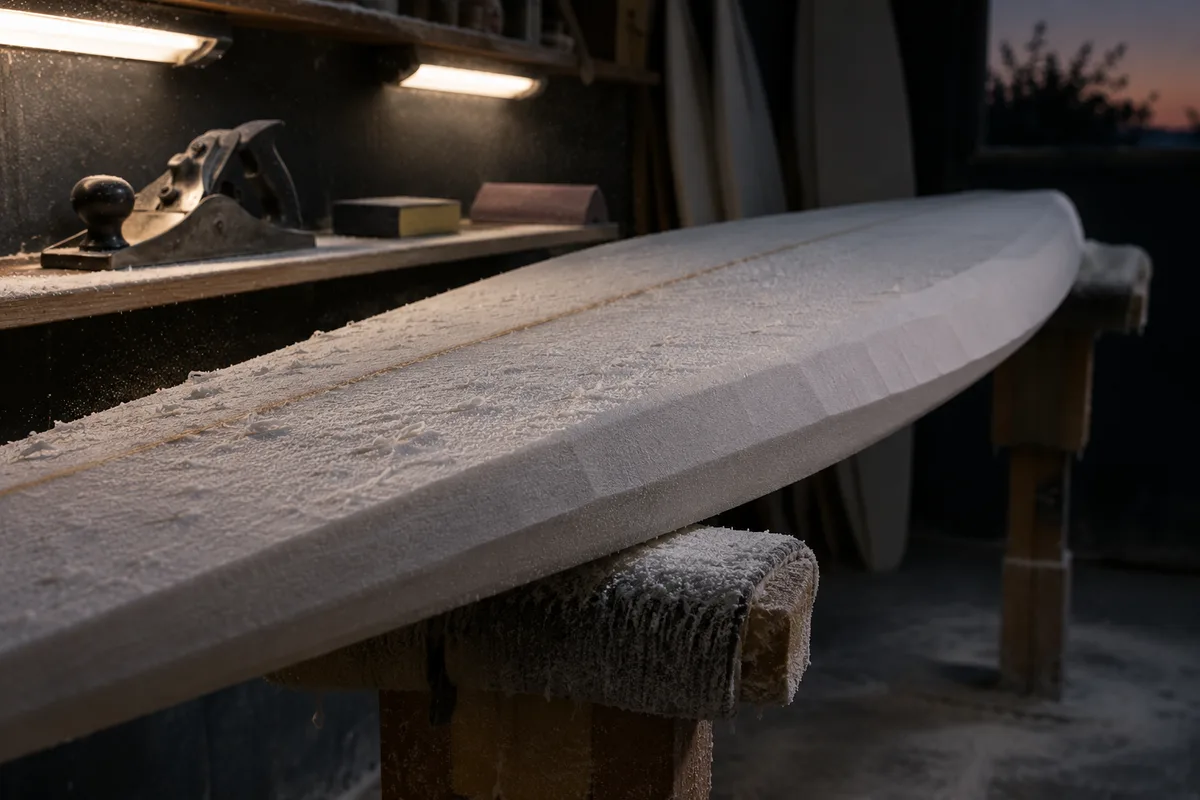
Les rails sont les bords de la planche. Leur forme influence la tenue dans la vague, la façon dont l’eau se détache du bord et la facilité des courbes. Le shaper les travaille par une série de chanfreins successifs : d’abord un premier biseau à angle marqué, puis un second qui casse l’arête du premier, puis un troisième, jusqu’à obtenir un arrondi continu. Cette méthode, dite des bandes, permet de contrôler la symétrie entre le côté gauche et le côté droit.
Le profil final varie selon le modèle. Un rail plein et arrondi, souvent qualifié de 50/50, convient aux planches longues et aux vagues douces. Un rail plus bas, avec une arête nette sous la planche vers l’arrière, mord davantage et favorise les virages appuyés. Entre les deux, il existe une infinité de nuances, et c’est là qu’un shaper expérimenté se distingue.
| Étape | Outil principal | Ce qu’on contrôle | Erreur fréquente |
|---|---|---|---|
| Outline | Gabarit, scie, râpe | Largeurs au nose, au centre, au tail | Couper sur le trait |
| Bottom et rocker | Rabot électrique | Hauteur du nose et du tail | Passes répétées au même endroit |
| Deck et foil | Rabot, pied à coulisse | Épaisseur du stringer | Épaisseur perdue au milieu |
| Rails | Rabot, cale à poncer | Symétrie gauche droite | Rail plus fin d’un côté |
| Ponçage final | Cale, abrasifs fins, grille | Continuité des courbes | Marques de rabot visibles |
| Stratification | Rouleau, raclette, pinceau | Imprégnation du tissu | Bulles d’air, résine en excès |
L’éclairage joue un rôle déterminant. Les espaces de shape sont équipés de lampes placées bas, de chaque côté, qui projettent une lumière rasante sur la mousse. Chaque bosse et chaque creux y dessinent une ombre. Travailler sous un plafonnier classique revient à shaper à l’aveugle.
Ponçage, finition du bottom et contrôle avant la stratification
Le ponçage efface les traces du rabot et unifie les courbes. On commence avec un grain moyen sur une cale rigide, en suivant toujours le sens de la longueur, puis on passe à des grains plus fins et à une grille souple pour les rails. La main reste le meilleur instrument de contrôle : en glissant la paume sur la surface, on sent des irrégularités que l’œil ne voit pas encore.
C’est aussi le moment de finaliser les éventuels concaves du bottom, ces légers creux qui canalisent l’eau sous la planche, et de vérifier une dernière fois la symétrie. Les mesures se reprennent toutes : longueur, largeurs, épaisseur, rocker. Une planche qui sort du shape avec un écart de quelques millimètres entre ses deux rails gardera ce défaut toute sa vie.
Le ponçage de mousse produit une poussière très fine qui reste en suspension. Les fabricants travaillent avec un masque filtrant adapté, de type FFP2 au minimum, des lunettes et une aspiration ou une ventilation efficace. La fiche de données de sécurité du pain utilisé reste la référence pour choisir les protections ; aucune poussière de mousse ne doit être considérée comme anodine.
Stratification et finitions : l’enveloppe qui rend la planche durable
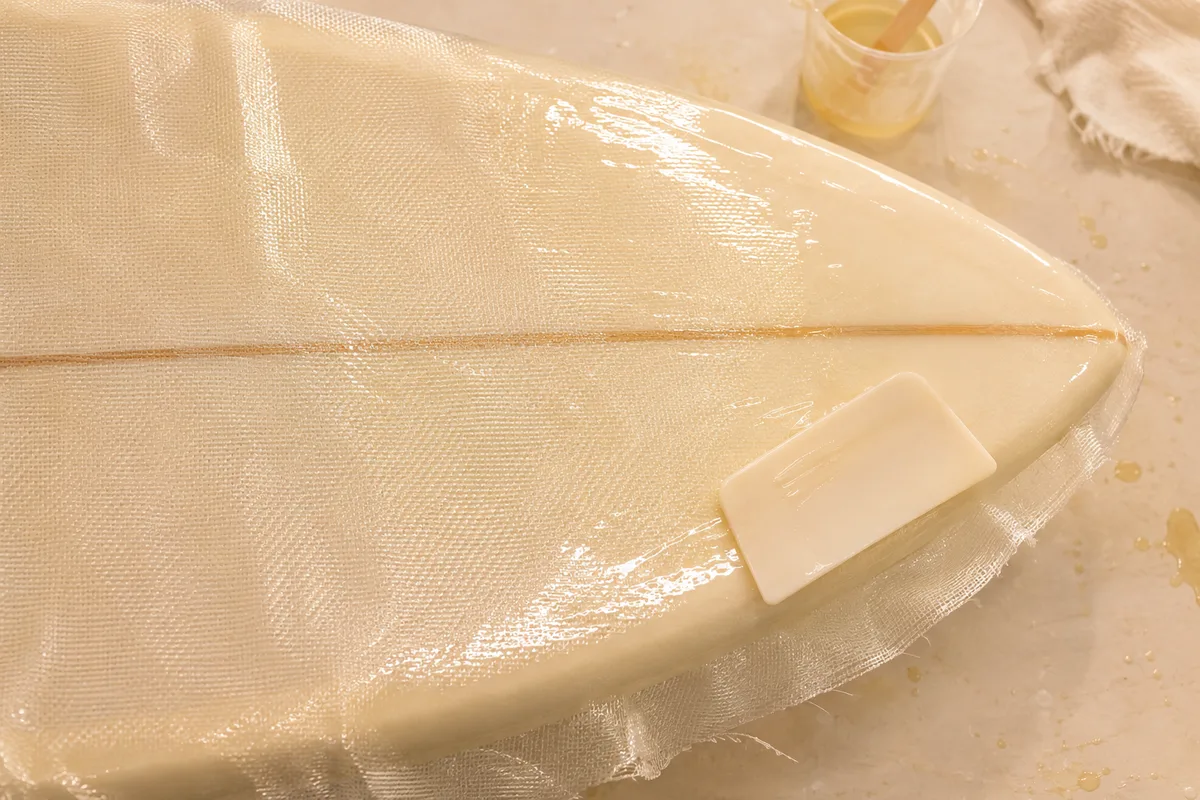
Une fois le shape validé, la mousse reçoit son enveloppe de tissu de verre et de résine. On parle de stratification. Le tissu est posé à sec, découpé avec un débord qui viendra envelopper les rails, puis imprégné de résine étalée à la raclette. Le choix de la résine dépend directement du pain : une mousse polyuréthane accepte la résine polyester classique, alors qu’un pain en polystyrène expansé impose une résine époxy, car la polyester attaque ce type de mousse. Le détail des deux familles est développé dans notre dossier sur le pain de mousse et ses variantes.
Le nombre de couches et le grammage du tissu se décident selon l’usage. Une planche courte destinée à un surfeur léger recevra un tissu plus fin pour rester légère ; une planche de location ou un longboard robuste recevra des couches supplémentaires sur le deck, là où les talons et les genoux appuient. Après la stratification viennent une couche de finition, appelée hotcoat, qui comble la trame du tissu, puis un ponçage soigné et, selon les cas, un vernis brillant.
Les dérives se posent à ce stade, soit en boîtiers amovibles intégrés dans la mousse, soit en dérives fixes stratifiées. Leur position précise, mesurée depuis le tail et depuis les rails, compte autant que le reste du shape : une dérive mal alignée fait tirer la planche d’un côté.
Le travail des résines suppose une pièce ventilée, des gants nitrile et le respect strict des temps de catalyse indiqués par la notice. La résine polyester dégage du styrène, dont les vapeurs imposent une protection respiratoire adaptée ; la résine époxy peut provoquer des sensibilisations cutanées durables. Ces précautions ne sont pas une option de confort.
Shape surfboard : les erreurs qui coûtent une planche
Avec l’expérience, les fabricants observent toujours les mêmes accidents chez les débutants. Le premier est la précipitation au rabot, qui crée des creux irrattrapables. Le deuxième est la dissymétrie des rails, souvent invisible tant que la planche n’est pas à l’eau, où elle se traduit par une planche qui vire mieux d’un côté. Le troisième est le mauvais couple mousse et résine : stratifier un pain EPS à la polyester ruine la planche en quelques minutes.
D’autres erreurs sont plus discrètes. Un ponçage trop insistant sur les rails peut faire apparaître le stringer à vif et affaiblir la tenue de la stratification. Une stratification faite dans une pièce trop froide ou trop humide catalyse mal et laisse une surface collante. Un hotcoat trop épais alourdit sensiblement la planche sans aucun bénéfice.
Pour éviter ces pièges, beaucoup de surfeurs choisissent d’apprendre encadrés avant de se lancer seuls. Les formats et ce qu’ils permettent réellement d’acquérir sont détaillés dans notre article sur le stage de shape. Et pour savoir quelles proportions viser, la lecture d’un modèle précis aide beaucoup, par exemple le shape d’un longboard, dont les rails arrondis et le nose large obéissent à une logique très différente de celle d’une planche courte.
Côté budget, un pain de mousse brut se trouve généralement entre une centaine et deux cents euros en France pour une planche courte ou intermédiaire, davantage pour un longboard, auxquels s’ajoutent le tissu, la résine, les abrasifs et les boîtiers de dérives. Fabriquer sa première planche revient rarement moins cher que d’en acheter une d’occasion, mais l’objectif est ailleurs : comprendre, de l’intérieur, pourquoi une planche se comporte comme elle le fait. Un shape surfboard réussi tient moins au talent qu’à la patience, à la lumière rasante et à la discipline des mesures.